Améliorer une ligne de production pour gagner en flexibilité répond à une contrainte industrielle précise : la capacité d’absorber des variations de volume, de référence ou de cadence sans arrêt prolongé ni surcoût disproportionné. Dans les secteurs manufacturiers confrontés à des cycles de vie de produits plus courts et à une personnalisation croissante, cette capacité d’adaptation conditionne directement la compétitivité.
Le sujet dépasse la simple réorganisation physique des postes de travail – il touche à la conception des flux, aux équipements, aux compétences des opérateurs et, de plus en plus, à l’architecture des données de fabrication.
Réduire les temps de changement de série : le SMED comme point d’entrée
La méthode SMED (Single Minute Exchange of Die) vise à ramener les temps de changement de série sous la barre des dix minutes. Elle repose sur une distinction fondamentale : séparer les opérations réalisables machine en marche (opérations externes) de celles qui nécessitent l’arrêt complet (opérations internes), puis convertir le maximum d’opérations internes en opérations externes.
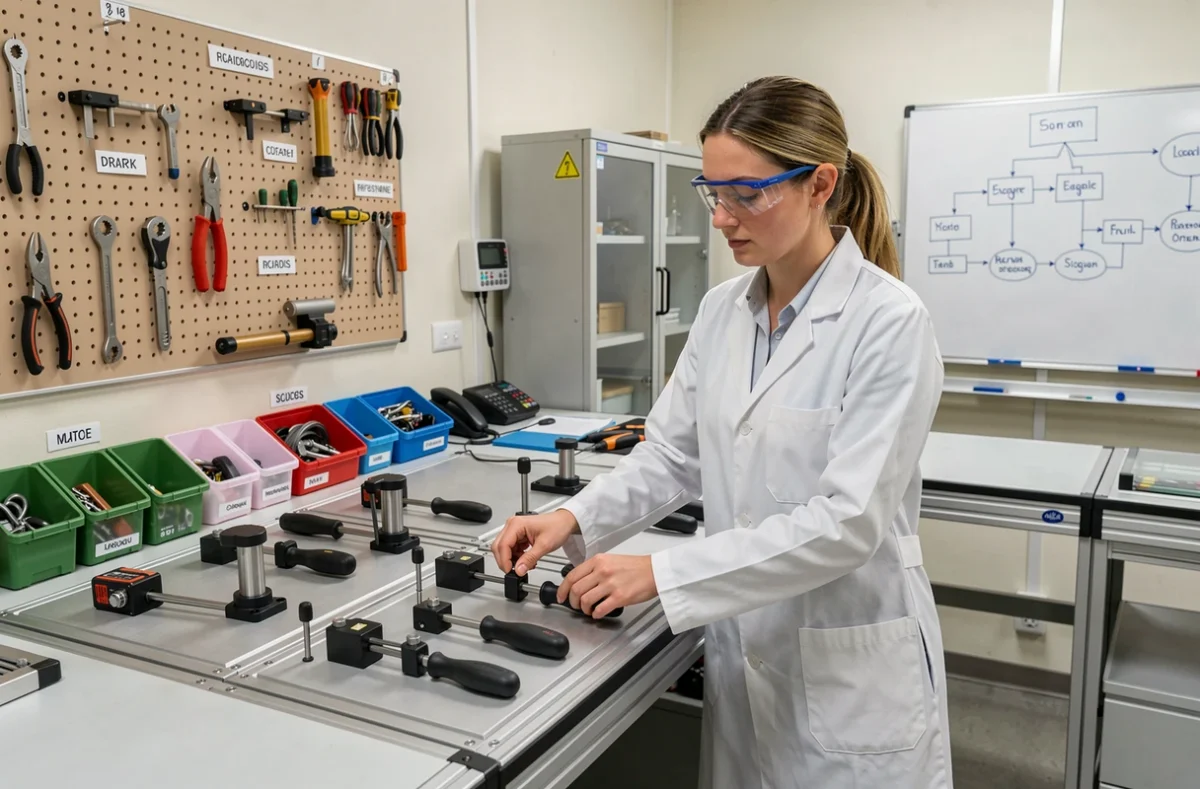
Dans la pratique, cette conversion passe souvent par la standardisation des outillages, la préparation des réglages hors ligne et la mise en place de systèmes de fixation rapide. Ces ajustements ont un impact direct sur la capacité à enchaîner des lots de tailles différentes sans immobiliser la ligne.
La limite de cette approche est connue : le SMED optimise les transitions entre références existantes, mais ne prépare pas la ligne à intégrer de nouvelles références dont la géométrie ou les paramètres de process sortent du périmètre actuel des équipements. Pour cela, la conception modulaire des postes constitue un levier complémentaire.
Conception modulaire et capacité modulable des équipements de production
Une ligne rigide est dimensionnée pour un produit ou une famille de produits définie au moment de son installation. Une ligne modulaire, elle, permet d’ajouter, de retirer ou de réorganiser des postes de travail selon la demande. Cette modularité peut s’exprimer à plusieurs niveaux.
- Au niveau des équipements : des machines à changement de format rapide ou des robots reprogrammables permettent d’adapter la ligne à une nouvelle référence sans modification structurelle de l’installation.
- Au niveau du layout : organiser les postes en îlots de travail plutôt qu’en ligne séquentielle rigide facilite les reconfigurations. Un îlot peut traiter plusieurs familles de pièces sans que l’ensemble de la ligne soit perturbé.
- Au niveau des flux logistiques internes : un approvisionnement en bord de ligne adapté à des petits lots réduit les en-cours et facilite les basculements entre références.
Le passage d’une logique de production en masse à une logique de production par lots de taille variable est l’un des changements d’organisation les plus structurants pour une ligne. Il suppose de retravailler la cartographie des chaînes de valeur (VSM) pour identifier les points de rigidité qui freinent les basculements.
Polyvalence des opérateurs et formation croisée sur la ligne
Une ligne peut être techniquement flexible mais opérationnellement rigide si les opérateurs ne maîtrisent qu’un seul poste. La formation croisée, qui consiste à former chaque opérateur sur plusieurs postes, est un levier organisationnel direct pour absorber les absences, gérer les pics de charge et faciliter les reconfigurations.
Cette polyvalence se construit de façon progressive, avec des matrices de compétences qui permettent au responsable de production de visualiser les couvertures disponibles sur chaque poste à tout moment. Sans cette visibilité, la flexibilité théorique de la ligne ne se traduit pas en capacité réelle d’adaptation.
La question qui reste ouverte dans de nombreuses entreprises est celle du volume de formation nécessaire pour maintenir cette polyvalence active. Former un opérateur sur un poste ne suffit pas si cette compétence n’est pas régulièrement exercée : les rotations doivent être planifiées, pas seulement théoriques.
Numérisation des données de fabrication et interopérabilité des systèmes
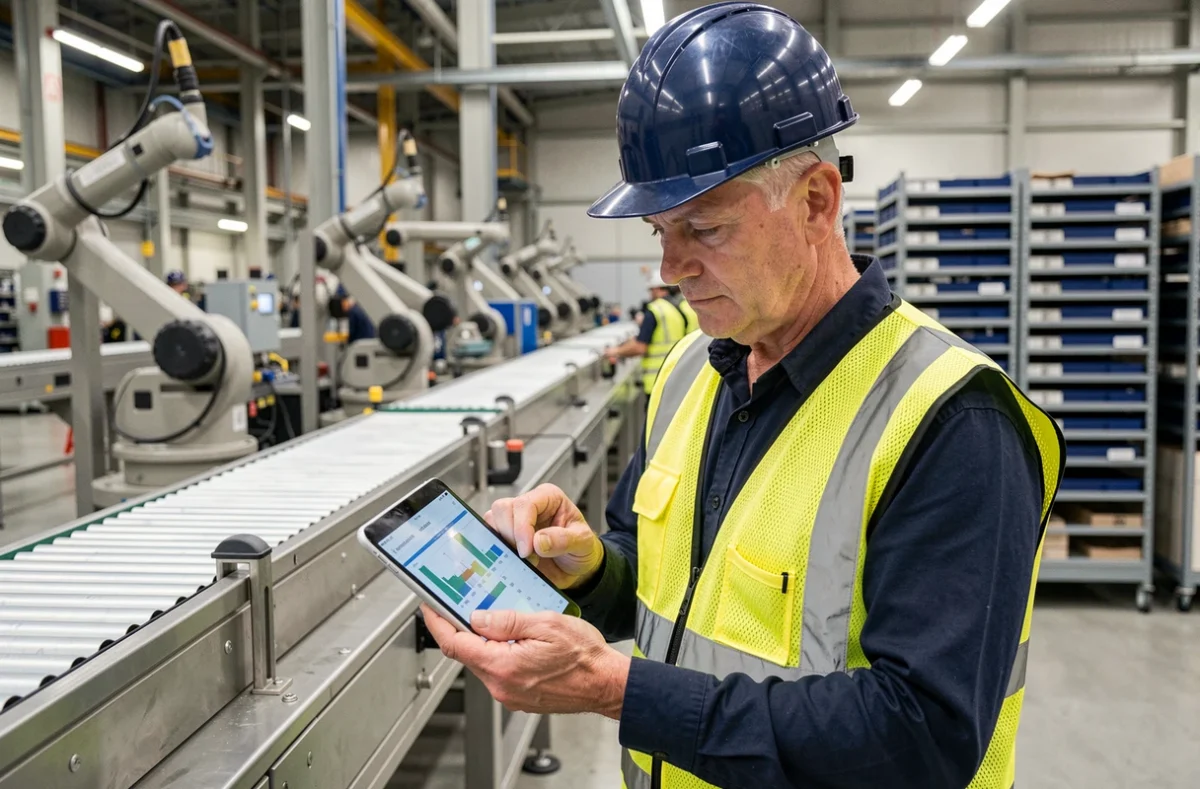
La flexibilité d’une ligne de production repose de plus en plus sur sa capacité à traiter et à partager des données en temps réel entre équipements, logiciels de pilotage et systèmes de planification. Un équipement capable de changer de référence rapidement mais dont les paramètres de réglage doivent être ressaisis manuellement à chaque changement constitue un goulet d’étranglement informationnel.
Les approches lean et les démarches Kaizen intègrent désormais des outils numériques pour suivre les indicateurs de performance en continu (taux de rendement synthétique, taux de non-qualité, temps d’arrêt) et déclencher des actions correctives plus rapidement. Un système de collecte de données en temps réel permet de détecter les dérives avant qu’elles n’affectent la cadence.
Le règlement européen sur l’écoconception des produits durables (ESPR), en vigueur depuis juillet 2024, prévoit un passeport numérique du produit. L’article 10 du règlement (UE) 2024/1781 impose que les données soient fondées sur des normes ouvertes, interopérables et lisibles par machine. Pour une ligne multi-références, les choix de systèmes informatiques industriels faits aujourd’hui peuvent créer des dépendances à un fournisseur unique – ou au contraire faciliter la traçabilité des variantes si l’architecture est ouverte dès la conception.
Cette dimension reste peu documentée dans les guides de mise en oeuvre : les actes délégués sectoriels de l’ESPR ne sont pas encore tous publiés, et l’impact réel sur les lignes de production dépendra des catégories de produits concernées. Mais pour les industriels qui engagent des investissements structurants sur leurs équipements et leurs systèmes d’information, l’interopérabilité des données devient un critère de conception à part entière.
Lean manufacturing et réduction des gaspillages qui figent la ligne
Le lean manufacturing identifie plusieurs types de gaspillages qui réduisent mécaniquement la flexibilité d’une ligne : les surproductions qui créent des en-cours bloquants, les transports inutiles qui allongent les délais de reconfiguration, les stocks tampons surdimensionnés qui masquent les déséquilibres de flux.
Réduire ces gaspillages ne se limite pas à améliorer la performance globale. Un flux tendu, sans en-cours excessifs, est structurellement plus facile à reconfigurer qu’une ligne encombrée de stocks intermédiaires qui figent les postes dans leur agencement actuel. La démarche 5S, souvent présentée comme un outil d’organisation, a aussi cet effet direct : un poste de travail organisé selon des standards visuels clairs se réinitialise plus vite lors d’un changement de référence.
- La réduction des en-cours entre postes limite les effets de bord lors des changements de série.
- La standardisation des modes opératoires réduit la variabilité des temps de cycle et facilite le réequilibrage de la ligne.
- L’analyse des causes de micro-arrêts révèle les rigidités cachées que les indicateurs globaux ne font pas remonter.
Ces leviers s’appliquent de façon combinée plutôt que séquentielle. Une ligne qui a réduit ses temps de changement de série par le SMED mais dont les flux amont restent désordonnés ne gagnera qu’une fraction de la flexibilité attendue. C’est la cohérence entre les niveaux – technique, organisationnel, informationnel – qui détermine la capacité réelle d’adaptation d’une ligne de production.